目次
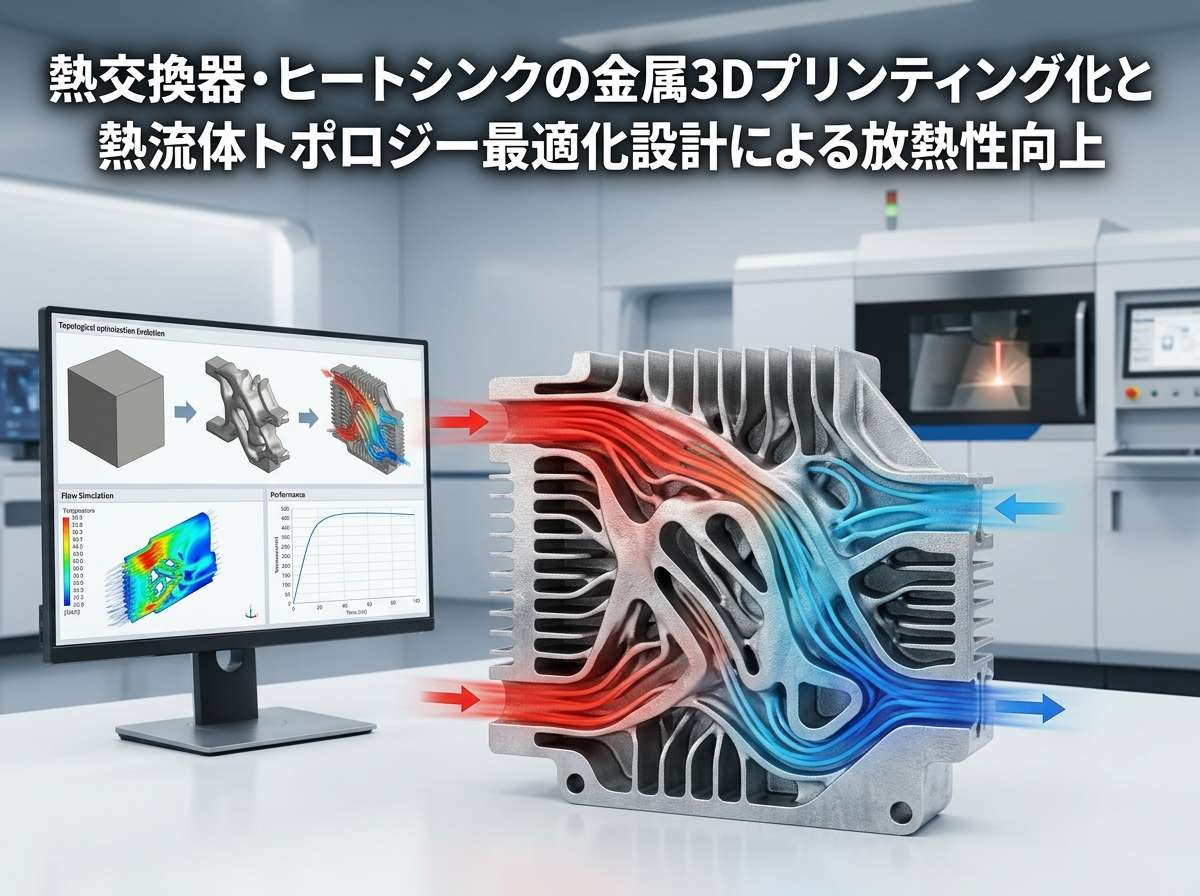
高度化するエレクトロニクスや車載機器において、効率的な放熱対策は最重要課題です。
従来の切削加工やろう付けでは、流路形状や放熱面積に限界がありました。
そこで注目されているのが、金属3Dプリンティングと熱流体トポロジー最適化の組み合わせです。
本記事では、デザインの自由度を高めて冷却性能を劇的に改善する新技術の仕組みと活用法を詳しく紹介します。
製品の小型化に伴う熱問題に直面している製品設計者やエンジニアの方。
熱交換器やヒートシンク、冷却プレートの冷却性能を高めたいと考えている開発担当者の方。
金属3Dプリンティングを用いた最新の設計手法や熱伝達の向上策に関心がある専門家の方。
金属3Dプリンティング技術が熱対策部品の設計にもたらす革新的な変化。
熱流体トポロジー最適化によって熱伝達効率が飛躍的に向上する理由。
従来製法との構造的な違いや、部品の一体化による具体的な導入効果。
電子機器の高性能化や高密度実装が進む中で、従来の金属加工技術を用いた放熱対策は限界を迎えつつあります。
金属3Dプリンティング技術の登場は、熱交換器やヒートシンクの設計概念を基礎から塗り替えました。
従来の金属加工では、ドリルによる穴あけや切削、金属板の折り曲げやろう付けなどが主に使用されていました。
これらの方法では直線の流路しか作れず、複雑な形状の流路や内部構造の作成が不可能です。
また、複数の部品を接着や溶接でつなぎ合わせる必要があり、接合部からの漏れや熱抵抗の増加が大きな問題でした。
加工工具の物理的な制限により、限られたスペースで放熱面積を広げることにも限界が存在していました。
金属3Dプリンティングは、金属粉末にレーザーを照射して層状に溶融固化させる積層造形技術です。
工具の届かない内部に網目状の流路や曲面を描く流路を自由に配置できます。
これにより、内部の接触面積を極限まで増加させ、熱伝達の効率を格段に高めることが可能になりました。
流体が滞りなく流れる形状を自在に形作れるため、熱問題の解消に大きく貢献します。
| 比較項目 | 従来の加工法(切削・ろう付け) | 金属3Dプリンティング(積層造形) |
| 流路形状 | 直線や平面を中心とした単純形状 | 3次元の複雑な曲面や自由な流路 |
| 部品構造 | 複数部品の溶接・接合が必要 | 複雑な構造でも1つの部品として一体成形 |
| 接触面積 | 工具の進入範囲に限られ拡張が困難 | 微細な内部構造により放熱面積を最大化 |
| 設計の自由度 | 加工機の制限により大きな制約あり | 計算に基づいた最適な形状を直接再現可能 |
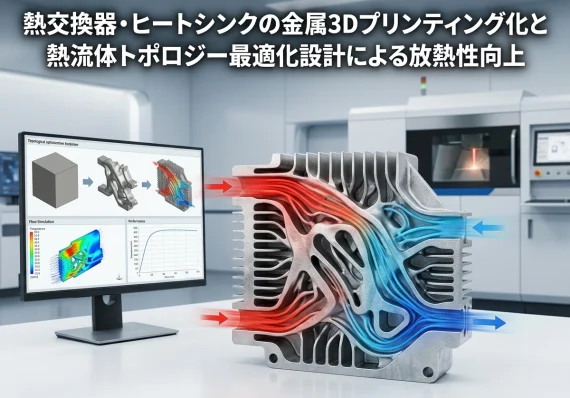
熱流体トポロジー最適化とは、与えられた条件の中で熱の移動と流体の流れを計算し、最適な材料配置を自動生成する設計手法です。
この手法と金属3Dプリンティングを組み合わせることで、従来の人間による設計を超える構造が生まれます。
従来のトポロジー最適化は強度の確保を中心に発展してきましたが、現在は熱伝達や流体の挙動を考慮した技術が進展しています。
流体が流れる際の抵抗と熱の逃げやすさを同時に算出し、最も効率の良い流路の配置を割り出します。
計算結果として出力される形状は、植物の葉の脈や樹木の枝分かれに似た有機的な構造になることが多くあります。
自然界の構造に似た無駄のない滑らかなラインが、熱の移動と流体の移動を滑らかに補助します。
冷却液や空気を送る際、内部の壁に流体がぶつかると流速が落ち、ポンプなどの駆動源に大きな負担がかかります。
熱流体トポロジー最適化を用いると、渦の発生や停滞を最小限に抑える流路を設計できます。
流速を保ったまま接触面積を増やせるため、圧力損失を低減しながら高い冷却性能を発揮できます。
エネルギー消費を抑えつつ、狙った部分を急速に冷やす理想的なシステムが完成します。
金属3Dプリンティングと最適化設計の統合は、過酷な熱管理が求められる多様な分野で実用化が進んでいます。
特に小型軽量化と高出力化が同時に要求される製品において、その価値を発揮します。
電気自動車のバッテリーやパワー半導体は、動作時に非常に高い熱を発するため、安定した冷却プレートが欠かせません。
金属3Dプリンティングで作られた冷却プレートは、限られた薄いスペースでも高い熱伝達を実現します。
産業用レーザー装置や航空宇宙分野の熱交換器においても、過酷な環境に耐える設計として選ばれています。
小型でありながら従来品以上の冷却性能を持ち、機器全体のコンパクト化に役立ちます。
従来の組み上げ式ヒートシンクや熱交換器は、配管の継ぎ目やシール材の劣化による液体漏れのリスクを抱えていました。
金属3Dプリンティングでは全体を一つの部品として造形できるため、漏れの原因となる接合面が存在しません。
さらに、不要な肉厚を削ぎ落とした構造にできるため、製品の大幅な軽量化が実現します。
部品点数が減ることで、組立ての手間や管理コストを抑える副次的な効果も生まれます。
高い効果を持つ技術ですが、実際に製作する際には積層造形特有の注意点や処理工程を理解しておく必要があります。
製品の品質と機能を長期間維持するためには、設計段階からの考慮が求められます。
使用する金属材料の種類によって、強度や耐食性、熱伝導率は大きく異なります。
アルミニウム合金や銅合金、ステンレスやインコネルなど、用途に応じた最適な粉末を選ぶ必要があります。
特に銅材料は熱伝導率が高いため熱交換器やヒートシンクに最適ですが、造形時の難易度が高くなります。
使用環境の温度や接触する流体の性質に合わせて、適切な金属材料を選択することが成功の鍵です。
金属3Dプリンティングの造形時には、形状を支えるための補助構造であるサポート材が必要になる場合があります。
複雑な内部流路にサポート材が残ると流体の邪魔になるため、サポートが不要な角度での設計が重要です。
造形完了後は、流路内に残った未溶融の金属粉末を完全に取り除く洗浄作業が行われます。
必要に応じて化学的な研磨や表面処理を施し、流体抵抗をさらに下げる加工を追加します。
Q1. 金属3Dプリンティングで作る熱交換器の強度は従来の加工品と同等ですか?
A1. 適切な造形条件と熱処理を実施することで、従来の鋳造や削り出しと同等以上の機械的強度を確保できます。
Q2. 熱流体トポロジー最適化を使うとどのような形状になりますか?
A2. 直線的な形状ではなく、植物の脈や複雑な網目のような有機的でスムーズな3次元曲面形状が生成されます。
Q3. 冷却プレートの小型化と軽量化はどの程度期待できますか?
A3. 内部流路の密度向上と無駄な肉厚の削除により、同等の冷却性能を保ちながら30パーセント以上の軽量化が期待できます。
Q4. 試作だけでなく大量生産にも向いていますか?
A4. 多品種少量生産や超高品質が求められる製品に適していますが、造形時間がかかるため大規模な量産には製造コストの検討が必要です。
Q5. 金属3Dプリンティングで使用できる代表的な熱伝導材料は何ですか?
A5. アルミニウム合金や銅、銅合金が一般的に使われ、耐熱性や耐食性が求められる場面ではステンレスやチタンも使用されます。
Q6. 複雑な内部流路の洗浄はどのように行いますか?
A6. 超音波洗浄機やエアブロー、特殊な溶剤の循環洗浄を用いて、内部に固着していない金属粉末を完全除去します。
Q7. 既存のヒートシンクをそのまま3Dプリンターで印刷しても効果は出ますか?
A7. 単純な置き換えではコストが上がるため、トポロジー最適化や一体化など3Dプリンター専用の設計を行うことで初めて効果が出ます。
Q8. 流体の圧力損失が大きくなってしまう心配はありませんか?
A8. 熱流体トポロジー最適化を行う際に圧力損失の許容値を設定できるため、流体抵抗を抑えた設計が可能です。
金属3Dプリンティングと熱流体トポロジー最適化の融合は、熱交換器やヒートシンク、冷却プレートの可能性を大きく広げます。
従来製法では再現できなかった複雑な流路や一体化構造により、圧倒的な熱伝達効率と軽量化が実現します。
熱問題への対応は、製品の信頼性や寿命を直結して左右する重要な課題です。
設計段階から積層造形の特性を活かした構造を取り入れることで、従来の限界を超える革新的な製品開発が可能となります。
金属3Dプリンティングを活用した熱交換器やヒートシンク、冷却プレートの最新設計手法を解説。熱流体トポロジー最適化による形状自由度の向上と冷却性能・熱伝達効率の最大化、従来製法との違いや導入メリットを詳しく紹介します。
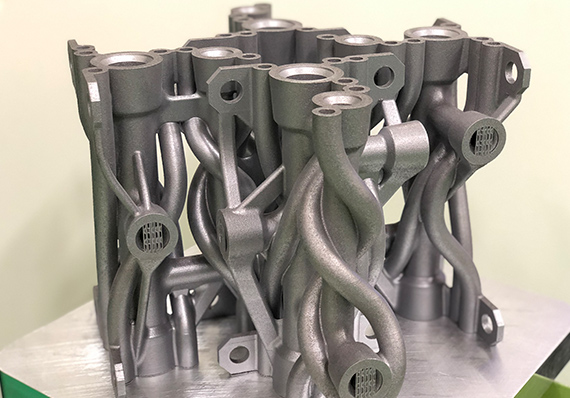
当サイトを運営する東金属産業株式会社は、航空宇宙・防衛産業・モータースポーツ・半導体分野を中心に金属3Dプリンティングの材料開発・試作・量産を行っております。
特にメーカーとの共同開発で豊富な実績があり、トポロジー最適化設計やDfAM(Design for Additive Manufacturing)のノウハウを駆使して工程集約、リードタイム短縮、軽量化、部品一体化など様々な付加価値を提供いたします。
東金属産業では、これまで5,000点以上の金属積層造形の試作・量産実績があり、その経験を活かして、切削・研削加工など従来の製造プロセスでは実現困難であった複雑形状や機能性を、金属3Dプリンティングへの工法転換によって実現することをご提案しております。
基本的には、後工程を不要とするネットシェイプ・ニアネットシェイプを目指しますが、要求される面粗度や寸法精度によって後工程が必要になることがあるため、弊社では切削、溶接、組立、熱処理、仕上げまでワンストップで対応できる体制を整えております。
さらに、アルミニウム(AlSi10Mg)、ステンレス(SUS316L)、マルエージング鋼、インバーなど様々な造形材料の実績があり、チタン、インコネル、銅合金、樹脂なども協力企業と連携して対応可能です。
具体的に検討される際は、(必要に応じてNDA締結後に)図面や3Dデータを頂きましたら、3Dプリンティング造形への工法転換により、どれくらいコストダウンやサイクルタイム短縮になりうるか、あるいは多少の形状設計が必要か、3Dプリンティング最適化設計(DfAM)により製品・部品の機能性を改善できる余地があるか、といったことをご提案させていただきます。
また弊社は、金属3Dプリンティング専業ではなく、祖業であるアルミ鋳造をはじめ、社内において機械加工、製缶加工、組立を行っています。そのため、金属3Dプリンティングという答えありきではなく、製品・部品の用途や要求仕様、ご予算などの諸条件によっては、他工法をご提案する場合もございます。
お気軽にお問い合わせください。
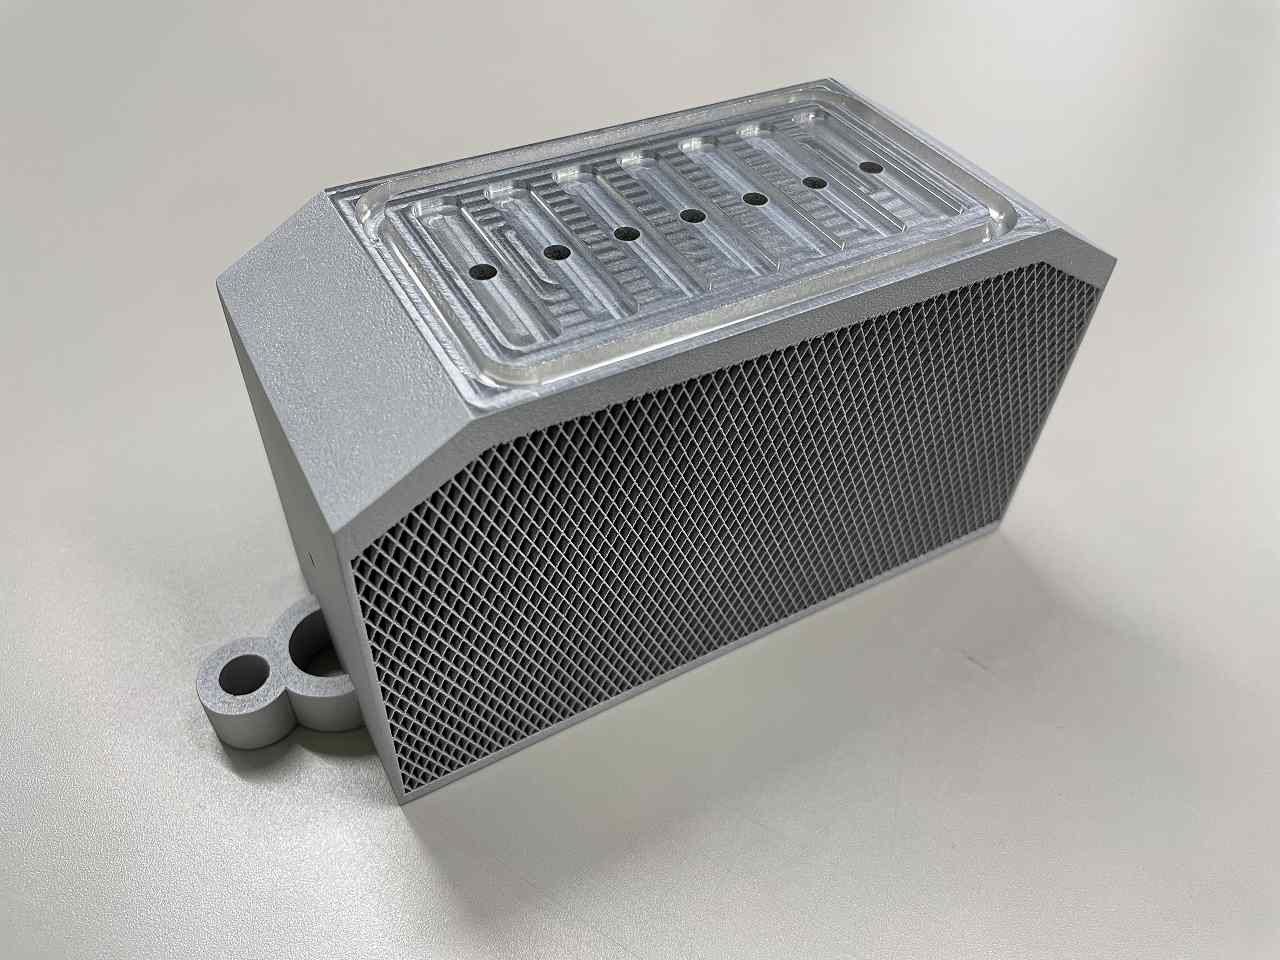
お客様より「熱交換器の高機能化・工期短縮がしたいのですが、何かいい方法はないでしょうか…?」というご相談を頂きました。
弊社より、金属3Dプリンティング化により放熱フィンと冷却パイプを一体化することをご提案いたしました。
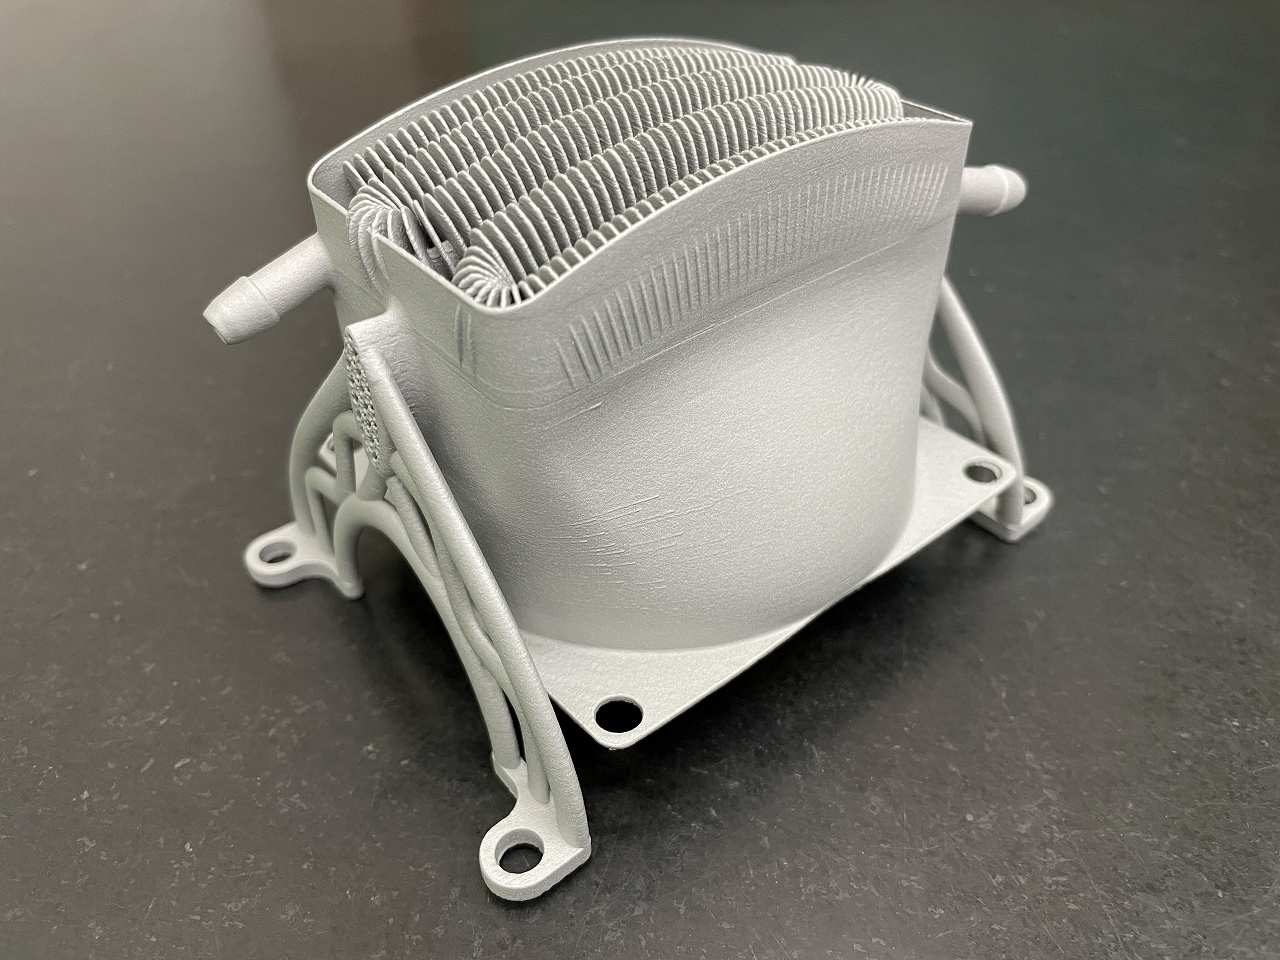
お客様より、「形状的に、切削だと取り代が多くコストが高くなってしまうので3Dプリンタを検討したい」ということで、当社にご相談がありました。
そこで、機械加工レスで造形+バフ研磨のみで製作することをご提案しました。