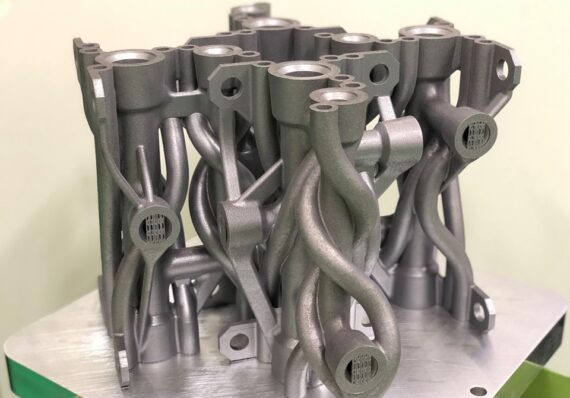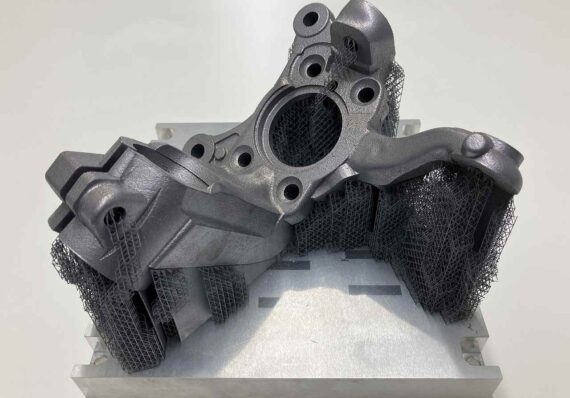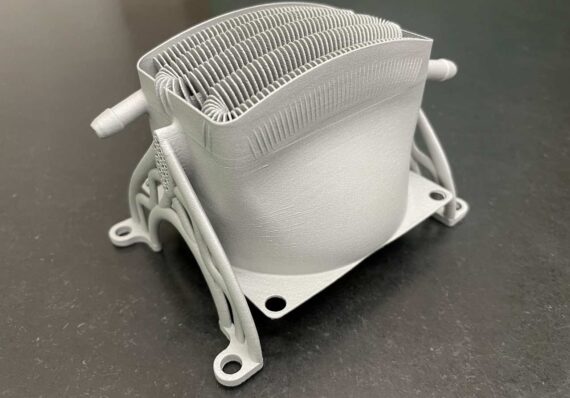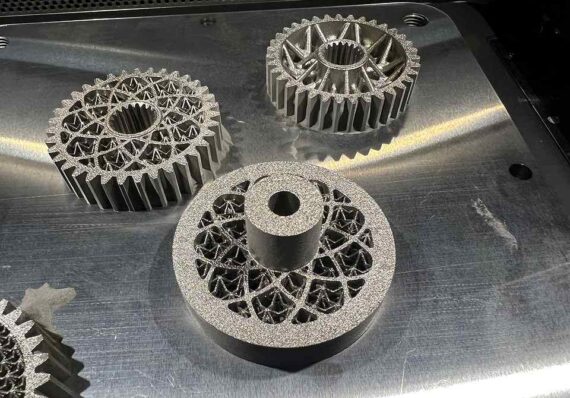


画像をクリックいただくと、拡大されます。
技術提案事例|金型の成形不良
成形品の不良率の高さにお悩みのお客様の事例です。
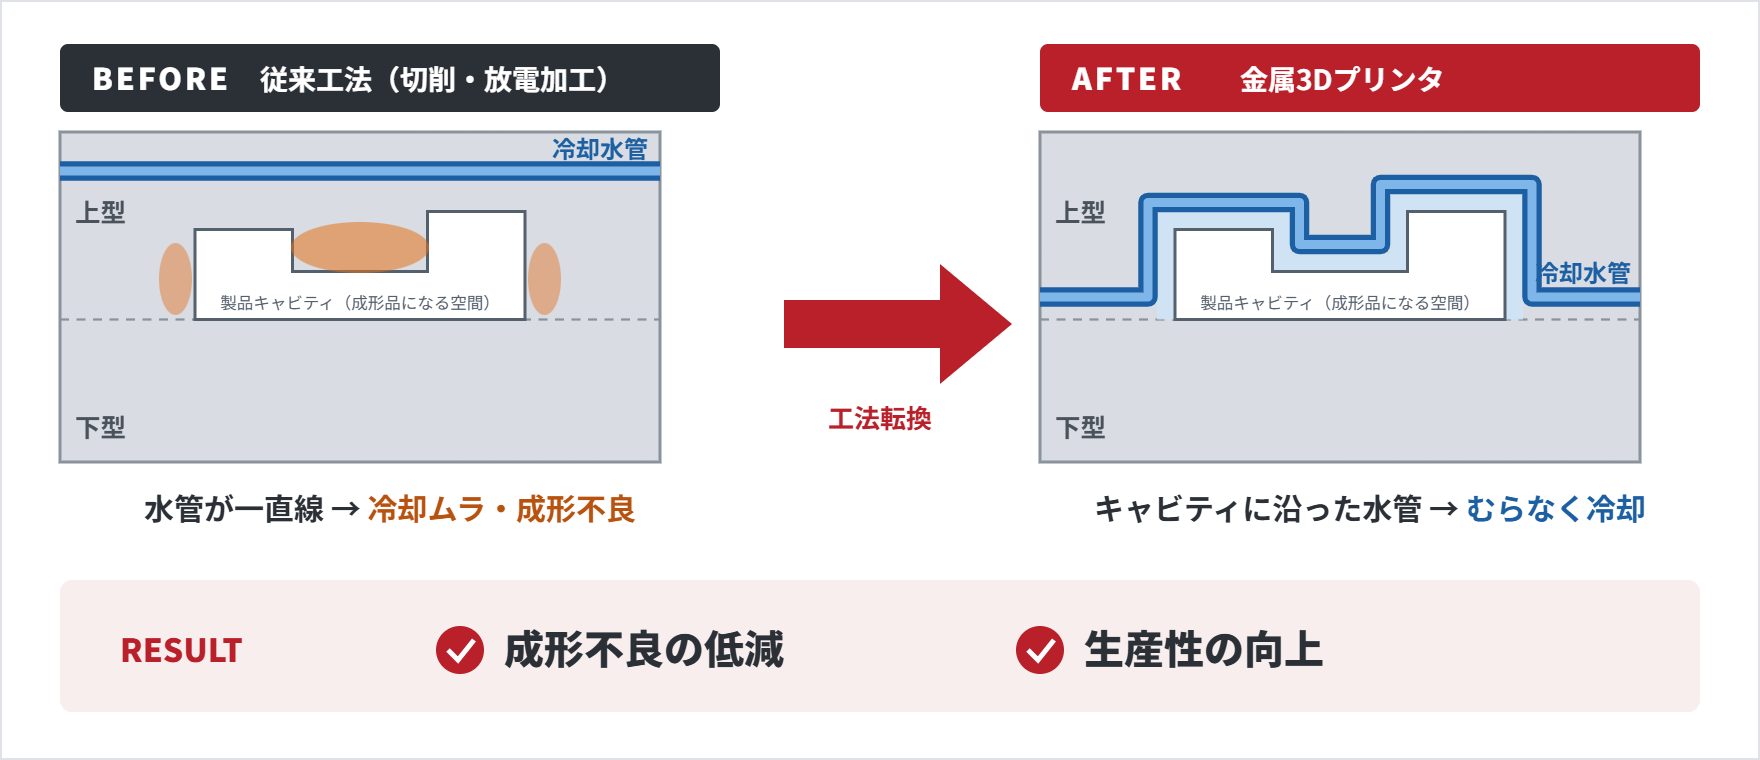
切削・放電加工から金属3Dプリンタへ工法を変え、冷却機構を見直しました。
その結果、不良率の低下と生産性の向上を実現しました。
この事例のポイント
お困りごと
成形品の不良率が高い
従来工法で製作した金型で、成形不良が減らない状態が続いていました。
ご提案
冷却機構から設計を見直し、工法転換
切削・放電加工から金属3Dプリンタへ。冷却機構を設計段階から見直しました。
結果
不良率の低下+生産性の向上
成形不良が減っただけでなく、冷却の見直しにより生産性も向上しました。
BEFORE
「成形品の不良率が高く困っている」
成形品の不良率の高さにお悩みのお客様から、ご相談をいただきました。
| 項目 | 内容 |
|---|---|
| 課題 | 成形品の不良率が高い |
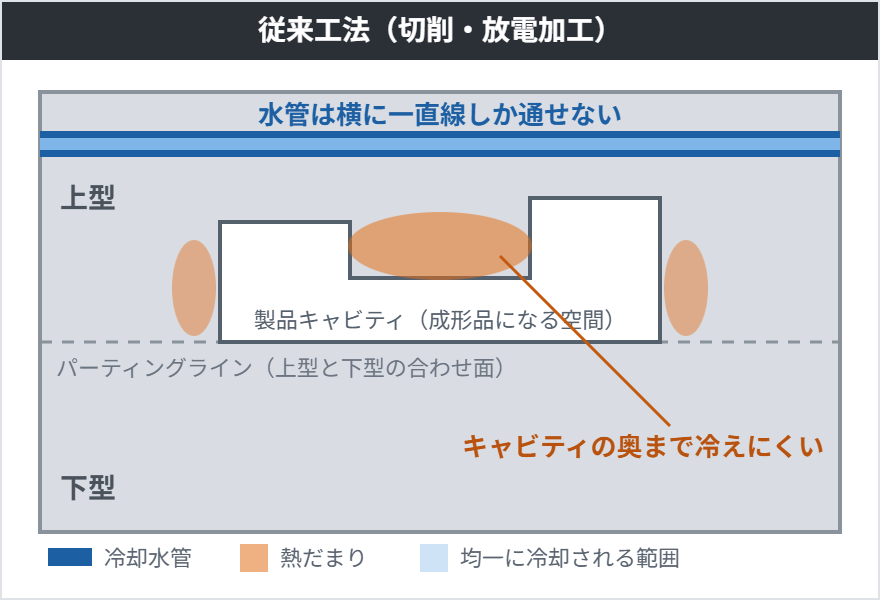
| 原因 | 従来工法(切削・放電加工)の金型では、水管を横に一直線にしか通せず、製品キャビティの奥まで冷却が届かないため、金型内に冷却ムラが生じていた |
| ご要望 | 金型の構造から見直して不良を減らしたい。あわせて成形サイクルも短縮したい |
▼
ご提案にあたっては「3Dプリンタありき」ではなく、お客様の課題(不良低減・生産性向上)とコスト・納期のバランスから、複数の工法を比較検討しました。
| 検討した方法 | メリット | 懸念点 | 評価 |
|---|---|---|---|
| ① 現行工法のまま冷却穴を追加 | 既存の設計・設備を活かせる | 直線穴の制約は変わらず、奥まった部位の冷却改善には限界がある | △ |
| ② 入れ子(分割)構造で冷却路を確保 | 冷却が必要な部位に水路を通しやすい | 部品点数・組立工数が増え、合わせ面からの水漏れリスクもある | △ |
| ③ 金属3Dプリンタで冷却路ごと一体造形 | 製品形状に沿った3次元の冷却水路を一体で造形できる | 造形後の時効処理・仕上げ加工が必要(当社で一貫対応) | ◎ 採用 |
当社は3Dプリンタに限らず、切削・放電加工などの機械加工も含めて、お客様が達成したいことに最適な工法を設計段階からご提案します。
AFTER
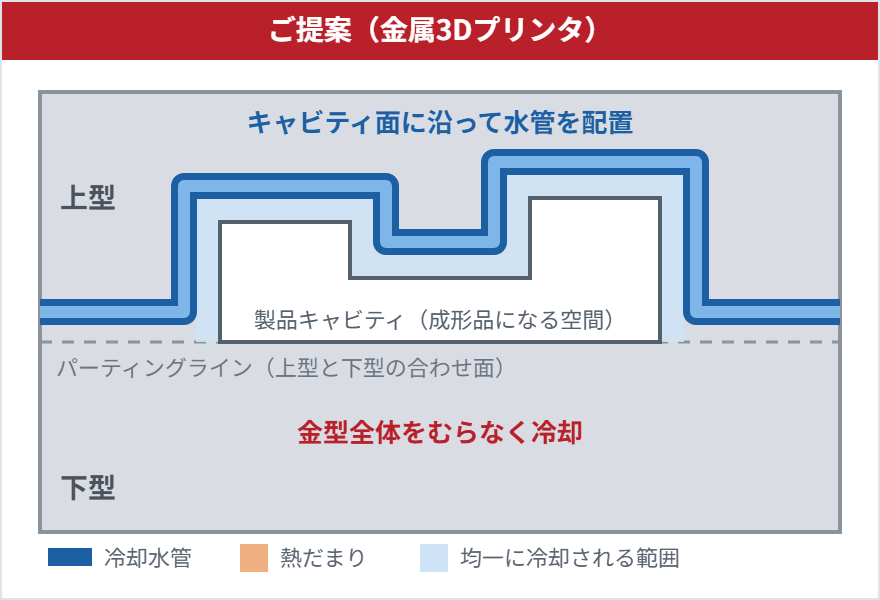
従来の切削・放電加工から、金属3Dプリンタへの工法転換をご提案しました。
難形状の実現を得意とする3Dプリンタの強みを活かして設計を見直し、従来工法では加工できなかった、製品キャビティ面に沿って水管を這わせた冷却機構を金型内部に組み込み、金型全体をむらなく冷却できるようにしました。
材質にはマルエージング鋼を採用。造形後は自社の熱処理炉で時効処理を行い、金型として必要な硬さを確保しています。
| 比較項目 | 従来工法(切削・放電加工) | 金属3Dプリンタ |
|---|---|---|
| 冷却水路 | ドリルによる直線加工が中心 | 製品形状に沿った3次元配置が可能 |
| 冷却の均一性 | 奥まった部位に熱だまりが残りやすい | 温度ムラを抑えやすい |
| 設計の自由度 | 工具が届く範囲に制約される | 内部構造まで一体で造形できる |
RESULT 01
冷却機構の見直しにより、成形品の不良率が低下しました。
RESULT 02
冷却機構の見直しにより、生産性の向上を実現しました。
当社は熱処理炉を保有しているため、マルエージング鋼に必要な時効処理まで社内で対応しました。工程ごとに外注先を探す手間がなく、品質と納期を一元管理できます。
STEP 1
設計変更
冷却機構の見直し
STEP 2
金属3D造形
マルエージング鋼
STEP 3
時効処理
自社熱処理炉
STEP 4
機械加工
仕上げ加工
STEP 5
納品
一貫対応
冷却水路の位置や太さは、成形品の形状や不良の出方を見ながら、設計段階からお客様と一緒に検討します。「この部分だけがうまく冷えない」といった部分的なお悩みでも、お気軽にご相談ください。
A. はい。3Dデータがあると検討がスムーズですが、2D図面や現物からのご相談にも対応しています。
A. 可能です。冷却が必要な部位だけを入れ子として造形し、既存の金型に組み込む方法もご提案しています。
A. 3Dプリンタありきではなく、機械加工を含めた最適な工法をご提案します。工法転換が不要と判断した場合も、その理由を含めてご説明します。
A. 形状・サイズ・数量によって異なります。図面をお送りいただければ、概算のお見積りと納期をご案内します。
✔ 成形不良がなかなか減らない
✔ 金型の冷却を改善したい
✔ サイクルタイムを短縮したい
✔ 既存工法からの置き換えを検討している
金型内部の冷却機構を用いて、成形不良やサイクルタイムを改善したいお客様のお悩み解決に貢献します。
図面1枚・構想段階からのご相談も歓迎です。